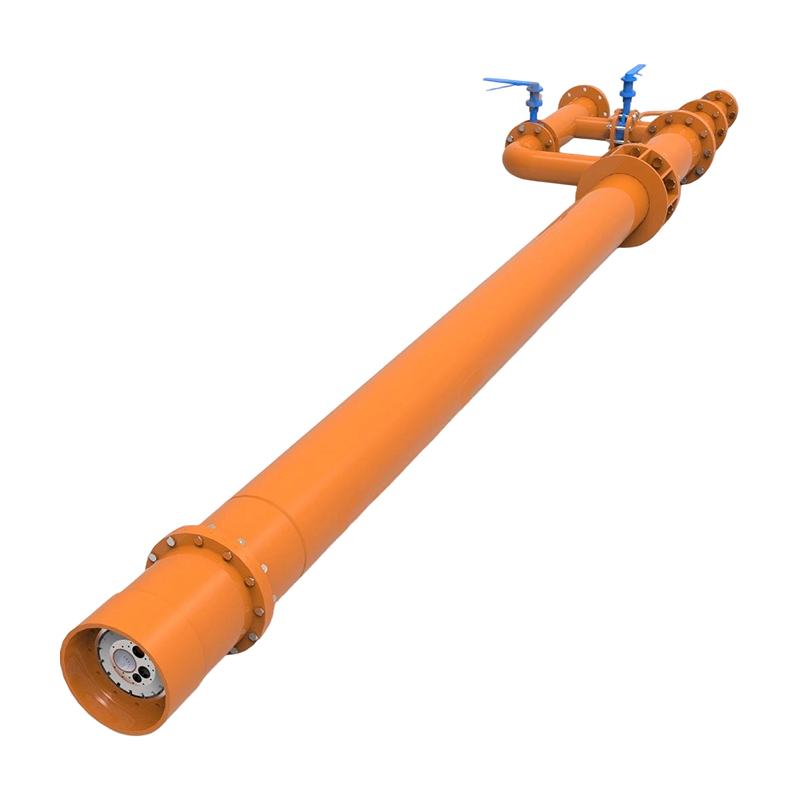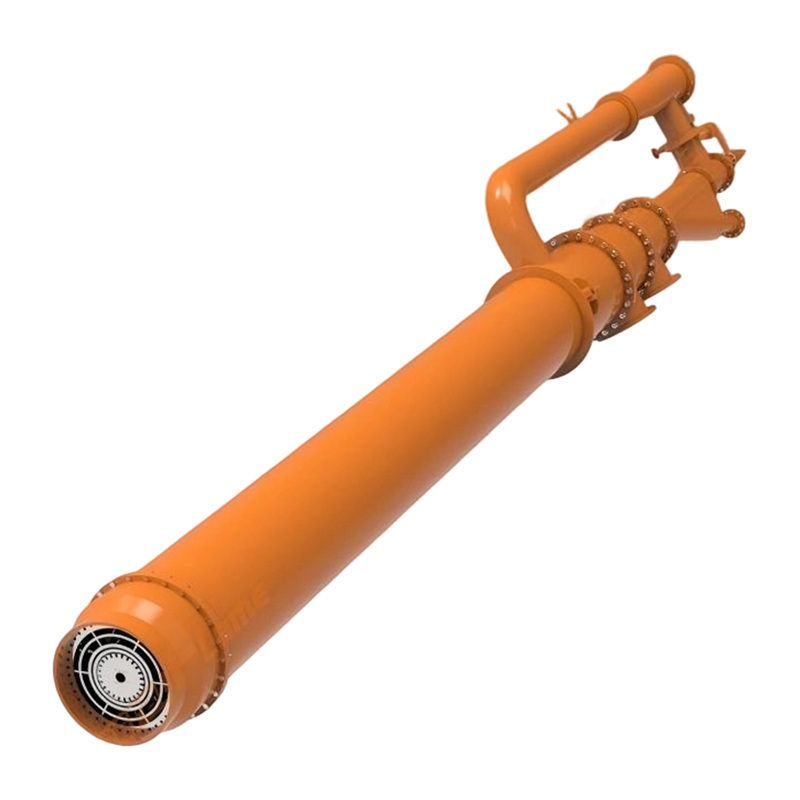

A Heizofenbrenner ist die zentrale Verbrennungskomponente jedes Industrie- oder Gewerbeofens – er wandelt Brennstoff und Luft in eine kontrollierte Flamme um, die die Wärmeenergie erzeugt, die zum Erhitzen von Metall, Glas, Keramik oder Prozessgasen auf präzise Zieltemperaturen erforderlich ist. Jeder andere Aspekt der Ofenleistung – Energieeffizienz, Temperaturgleichmäßigkeit, Durchsatz, Einhaltung der Emissionsvorschriften und Betriebskosten – wird direkt durch die Brennerauswahl, -konfiguration und -wartung bestimmt.
In industriellen Heizsystemen ist die Brennerleistung nicht unerheblich. Ein schlecht ausgewählter oder schlecht gewarteter Ofenbrenner kann Verschwendung sein 15–30 % des Brennstoffeinsatzes B. als nicht zurückgewonnene Wärme, die NOx-Emissionen über die gesetzlichen Grenzwerte hinaustreiben und zu Temperaturungleichmäßigkeiten führen, die zu Produktausfällen führen. Umgekehrt kann ein richtig spezifizierter Hochleistungsbrenner den Brennstoffverbrauch um ein Vielfaches senken 20–40 % Im Vergleich zu älteren atmosphärischen Designs amortisieren sich die Kapitalkosten bei Betrieben mit hoher Auslastung innerhalb von 12 bis 24 Monaten.
Der Brennertyp bestimmt die Flammenform, die Wärmefreisetzungsrate, das Emissionsprofil und die Kompatibilität mit der Ofenanwendung. Die wichtigsten Kategorien, die in industriellen Heizöfen verwendet werden, sind:
Rekuperativbrenner verfügen über einen eingebauten Wärmetauscher (Rekuperator), der die einströmende Verbrennungsluft mithilfe der Abgase vorwärmt. Luft vorwärmen 400–600 °C kann den Kraftstoffverbrauch um reduzieren 25–35 % im Vergleich zu Kaltluftbrennern gleicher Leistung. Sie sind die gebräuchlichste hocheffiziente Wahl für Durchlauföfen, die über 800 °C betrieben werden, wie z. B. Schmiede- und Wärmebehandlungsöfen.
Regenerativ Brenner arbeiten paarweise und feuern und entlüften abwechselnd durch keramische Wärmespeichermedien (Regeneratoren). Luftvorwärmtemperaturen können erreicht werden 800–1.000 °C , wodurch der Kraftstoffverbrauch um bis zu reduziert wird 50–60 % in Anwendungen mit sehr hohen Temperaturen (über 1.100 °C) wie Glasschmelzöfen und Aluminium-Glühöfen. Der Kompromiss sind höhere Kapitalkosten und komplexere Kontrollen.
Bei Strahlungsrohrbrennern findet die Verbrennung in einem versiegelten Keramik- oder Metallrohr statt und die Wärme wird vollständig durch Strahlung auf die Ofenladung übertragen. Dadurch wird die Verbrennungsatmosphäre von der Ofenatmosphäre isoliert – wichtig für Blankglühen, Aufkohlen und andere atmosphärenempfindliche Wärmebehandlungsprozesse, bei denen direkter Flammenkontakt das Werkstück oxidieren oder verunreinigen würde.
Flachflammenbrenner verteilen die Verbrennung über eine breite, scheibenförmige Flamme, die sich an die Ofenwand oder den Herd anschmiegt. Dieses Design reduziert die Spitzenflammentemperatur – den Haupttreiber der thermischen NOx-Bildung – und sorgt gleichzeitig für einen hohen Wärmefluss. Moderne Flachflammenbrenner können folgende NOx-Emissionen erreichen 30 mg/Nm³ bei voller Kapazität, um die immer strengeren Luftqualitätsvorschriften in Europa und Nordamerika zu erfüllen.
Oxy-Fuel-Brenner ersetzen die Verbrennungsluft durch reinen oder angereicherten Sauerstoff und eliminieren so den Stickstoffballast, der nutzbare Wärme abführt. Die Flammentemperaturen können überschritten werden 2.800 °C Dies ermöglicht sehr hohe Wärmeübertragungsraten und reduziert das Rauchgasvolumen um bis zu 75 %. Sie sind Standard beim Glasschmelzen, beim Schmelzen von Aluminiumschrott und bei bestimmten Wiedererwärmungsvorgängen für Stahl, bei denen maximale Wärmeintensität erforderlich ist.
Die Abstimmung des Brennertyps auf die Ofenanwendung ist die wichtigste Auswahlentscheidung. Die folgende Tabelle fasst die wichtigsten Parameter für jede Hauptbrennerkategorie zusammen.
| Brennertyp | Luftvorheiztemp. | Kraftstoffeinsparungen im Vergleich zu kalter Luft | Typische Anwendung | Relative Kapitalkosten |
|---|---|---|---|---|
| Kalte Luft (atmosphärisch) | Ambiente | Grundlinie | Niedertemperaturöfen (<600 °C) | Low |
| Erholsam | 400–600 °C | 25–35 % | Schmieden, Wärmebehandlung | Mittel |
| Regenerative | 800–1.000 °C | 50–60 % | Glasschmelzen, Aluminium | Hoch |
| Strahlungsröhre | Variiert | 15–30 % | Wärmebehandlung in Atmosphäre | Mittel–High |
| Flache Flamme / Low-NOx | Ambiente–300 °C | 10–20 % | Walzwerke, Keramik | Mittel |
| Oxy-Fuel | N/A (reines O₂) | 40–60 % (nur Kraftstoff) | Glas, Schrottschmelzen | Sehr hoch |
Das Verständnis der inneren Anatomie eines Ofenbrenners hilft Ingenieuren, Fehler zu diagnostizieren, Ersatz zu spezifizieren und Upgrade-Optionen zu bewerten.
Der feuerfeste Brennerblock oder Stein ist der konische oder zylindrische Keramikeinsatz, durch den die Flamme in die Ofenkammer austritt. Es stabilisiert die Flammenwurzel, schützt den Metallbrennerkörper vor Strahlungshitze und formt die anfängliche Flammengeometrie. Die Materialauswahl – Aluminiumoxid, Siliziumkarbid oder Quarzglas – wird an die Betriebstemperatur angepasst; Blöcke für Öfen über 1.200 °C erfordern typischerweise ≥90 % Al₂O₃-Gehalt .
Die Kraftstoffdüse steuert die Kraftstoffeinspritzgeschwindigkeit, das Verteilungsmuster und die Zerstäubung (für flüssige Kraftstoffe). Die Düsengeometrie bestimmt, ob die Mischung mit Luft vorgemischt (Brennstoff und Luft vor der Flamme vereint), teilweise vorgemischt oder rein diffusiv (Mischung erfolgt an der Flammenfront) erfolgt. Vorgemischte Designs erzielen geringere NOx- und CO-Emissionen erfordern jedoch ein sorgfältigeres Druckmanagement, um einen Flammenrückschlag zu verhindern.
Das Luftregister steuert die Strömungsgeschwindigkeit und das Rotationsmuster der in den Brenner eintretenden Verbrennungsluft. Ein Drallerzeuger verleiht dem Luftstrom einen Drehimpuls und erzeugt so eine Rezirkulationszone an der Flammenwurzel, die die Verbrennung stabilisiert, die Brennstoff-Luft-Mischung verbessert und den stabilen Betriebsbereich des Brenners erweitert. Die Wirbelzahl – ein dimensionsloser Parameter – liegt typischerweise im Bereich von 0,4 bis 1,5 in industriellen Heizbrennern; Höhere Werte erzeugen kürzere, breitere Flammen.
Zuverlässige Zündung und kontinuierliche Flammenüberwachung sind sicherheitskritisch. Die meisten Industriebrenner verwenden einen Hochspannungs-Funkenzünder (10.000–15.000 V) zur Zündung und einen UV-Scanner oder Ionisationsstab zur Flammenerkennung. Der Flammenwächter muss einen Flammenverlust erkennen und das Brennstoff-Sicherheitsabsperrventil im Inneren schließen 4 Sekunden gemäß EN 746-2 und gleichwertigen Normen – eine Anforderung, die bei sicherheitszertifizierten Installationen nicht verhandelbar ist.
Das Verbrennungsluftgebläse (Zwangszug) liefert Luft mit dem richtigen Druck und der richtigen Durchflussrate über den gesamten Brennbereich des Brenners. Ein Verhältnisregler – entweder mechanisch (kreuzgeschaltete Ventile) oder elektronisch (Massendurchflussmesser mit SPS-Steuerung) – hält das Kraftstoff-Luft-Verhältnis innerhalb eines engen Bereichs. Überschüssige Luft von 5–15 % überstöchiometrisch ist typisch für Erdgasbrenner; Ein höherer Luftüberschuss verschwendet Kraftstoff durch Erhitzen von Stickstoff, während ein Luftmangel zu unvollständiger Verbrennung, CO-Bildung und Ruß führt.
Heizofenbrenner sind für bestimmte Brennstoffe ausgelegt. Ein Brennstoffwechsel ohne Umrüstung des Brenners ist ein häufiger und kostspieliger Fehler.
Die Brennerauswahl erfordert einen strukturierten Engineering-Prozess. Das Überspringen von Schritten führt zu überdimensionierten Brennern, die zu kurzen Zyklen führen, zu unterdimensionierten Brennern, die den Durchsatz begrenzen, oder zu unpassenden Designs, die zu Emissionsverstößen führen.
Ein Brenner ohne wirksame Verbrennungskontrolle kann keine Temperaturgleichmäßigkeit aufrechterhalten, den Brennstoffverbrauch optimieren oder sicher auf Prozessstörungen reagieren. Moderne Ofenbrennersysteme verwenden einen von drei Steuerungsansätzen:
Der einfachste und günstigste Ansatz. Der Brenner feuert mit voller Leistung und schaltet sich bei Erreichen des Sollwerts ab, wobei er wiederholt wechselt. Nur für Kammeröfen mit langsamer thermischer Reaktion und Temperaturüberschreitung geeignet ±10–20 °C ist akzeptabel. Eine hohe Zyklenzahl beschleunigt den Verschleiß von Brennerkomponenten und Sicherheitsventilen.
Der Brenner arbeitet entweder mit hoher Flamme (normalerweise 100 % Kapazität) oder niedriger Flamme (25–40 % Kapazität) und wechselt je nach Ofentemperatur zwischen beiden. Dies reduziert die Zyklenhäufigkeit und den Thermoschock im Vergleich zur Ein/Aus-Steuerung und ist der häufigste Ansatz bei mittelgroßen Industrieöfen.
Die modulierende Regelung ist die Variante mit dem höchsten Wirkungsgrad , wobei die Brennerfeuerungsrate als Reaktion auf einen PID-Temperaturregler kontinuierlich vom Minimum zum Maximum angepasst wird. In Kombination mit der elektronischen Verhältnisregelung (die sowohl den Gas- als auch den Luftstrom proportional anpasst) halten modulierende Systeme die Temperatur auf dem neuesten Stand ±2–5 °C des Sollwerts und minimieren den Luftüberschuss über den gesamten Brennbereich, wodurch die Kraftstoffeffizienz auf allen Laststufen optimiert wird.
Stickoxidemissionen (NOx) aus Heizofenbrennern sind weltweit reguliert und werden immer strenger. Bei der emissionsarmen Ofenbeheizung über 1.000 °C dominieren mittlerweile zwei Technologien:
Luft oder Brennstoff werden in mehreren Stufen eingeführt, wodurch bewusst brennstoffreiche und brennstoffarme Zonen geschaffen werden, die Spitzentemperaturen der Flammen vermeiden. Indem die lokalen Flammentemperaturen unter dem thermischen NOx-Schwellenwert von ca. gehalten werden 1.500 °C Mit Stufenverbrennungsbrennern kann der NOx-Ausstoß im Vergleich zu herkömmlichen Konstruktionen bei gleichbleibender Wärmeleistung um 40–60 % reduziert werden.
Im flammenlosen Oxidationsmodus werden Brennstoff und Luft mit hoher Geschwindigkeit in eine Ofenkammer injiziert, die bereits über der Selbstentzündungstemperatur des Brennstoffs (~600 °C für Erdgas) liegt. Die Strahlen mit hohem Impuls reißen große Mengen heißer Ofengase mit, bevor die Verbrennung beginnt, wodurch die Reaktanten verdünnt und die Wärmefreisetzung über ein viel größeres Volumen verteilt wird. Dadurch wird die sichtbare Flamme eliminiert und die Spitzenverbrennungstemperaturen werden niedriger gehalten 1.300 °C — drastische Reduzierung des NOx-Ausstoßes auf Werte von unter 5–15 mg/Nm³ . Der zusätzliche Vorteil ist eine außergewöhnliche Temperaturgleichmäßigkeit über die gesamte Ofenbeschickung, oft innerhalb von ±5 °C.
Die meisten Ausfälle von Heizofenbrennern sind durch systematische Wartung vermeidbar. Ungeplante Brennerausfälle im kontinuierlichen Ofenbetrieb können je nach Branche Produktionsausfälle in Höhe von 10.000 bis 100.000 US-Dollar pro Stunde verursachen. Ein strukturiertes Wartungsprogramm sollte folgende Intervallle umfassen:
| Interval | Wartungsaufgabe | Zweck |
|---|---|---|
| Täglich | Rauchgas O₂/CO mittels Analysator prüfen | Verbrennungsverhältnis überprüfen; Drift früh fangen |
| Wöchentlich | Überprüfen Sie die Signalstärke des Flammenfühlers | Sorgen Sie für eine zuverlässige Flammenerkennung; verhindern Sie lästige Fahrten |
| Monatlich | Zündelektrode reinigen; Funkenstrecke prüfen | Zündausfälle verhindern; 3–4 mm Abstand einhalten |
| Vierteljährlich | Überprüfen Sie die Brennerdüse auf Ablagerungen/Verstopfungen | Stellen Sie die korrekte Brennstoffverteilung und Flammenform wieder her |
| Jährlich | Vollständiger Brennerabbau; Dichtungen und feuerfesten Block ersetzen | Verhindern Sie unerwartete Ausfälle; Wiederherstellung der neuwertigen Leistung |
| Jährlich | Testen und zertifizieren Sie Sicherheitsabsperrventile | Einhaltung gesetzlicher Vorschriften; Vermeiden Sie Gasaustritt und Explosionsgefahr |
Die Verbrennungsanalyse – die Messung von O₂, CO, CO₂ und Temperatur im Rauchgas – ist das kostengünstigste verfügbare Diagnosetool. Ein O₂-Wert im Rauchgas von mehr als 3–5 % über dem Zielsollwert liegen Ein Problem an einem Erdgasbrenner weist typischerweise auf Lufteinbruch, eine Abweichung des Verhältnisreglers oder eine verstopfte Brennstoffdüse hin. Jedes dieser Probleme kann bei frühzeitiger Erkennung innerhalb von Minuten behoben werden, kann jedoch einen vollständigen Austausch des Brenners erfordern, wenn es wochenlang nicht behoben wird.
Die Kenntnis der Signatur jedes Fehlermodus ermöglicht eine schnellere Identifizierung der Grundursache und verkürzt die durchschnittliche Reparaturzeit.
Dekarbonisierungsziele in der Stahl-, Aluminium-, Glas- und Keramikherstellung treiben die rasante Entwicklung von Heizofenbrennern der nächsten Generation voran. Drei Richtungen erhalten die meisten Investitionen:
Viele Brennerhersteller bieten mittlerweile „wasserstoffbereite“ Designs an, mit denen Erdgas-Wasserstoff-Gemische bis zu 100 % verbrennen können 30 Vol.-% H₂ ohne Hardware-Änderung. Über 30 % werden Maßnahmen zum Schutz vor Flammenrückschlägen – wie Flammensperren, verringerter Düsendurchmesser und erhöhter luftseitiger Druckabfall – erforderlich. Durch das Mischen mit 20 % H₂ werden die CO₂-Emissionen um etwa 10 % reduziert 7 % pro abgegebene Wärmeeinheit Dies spiegelt den geringeren Kohlenstoffgehalt und die höhere Flammentemperatur des Wasserstoffs wider.
Mehrere Hersteller haben im Pilotmaßstab eine stabile Verbrennung von 100 % Wasserstoff in Industrieofenbrennern nachgewiesen. Zu den wichtigsten technischen Herausforderungen gehört die Verwaltung der 2,4-fach schnellere laminare Flammengeschwindigkeit von Wasserstoff (im Vergleich zu Methan) und die Kontrolle erhöhter Wasserdampfwerte in der Ofenatmosphäre, die sich auf die Oberflächenqualität bei Stahlwiedererwärmungsanwendungen auswirken können. Der kommerzielle Einsatz beschleunigt sich im Zeitraum 2025–2030.
Hybridöfen, die Gasbrenner zur Massenerwärmung mit elektrischen Widerstandselementen zur präzisen Aufrechterhaltung der Endtemperatur kombinieren, erweisen sich als praktischer Weg zur kurzfristigen Dekarbonisierung. Die Brenner bewältigen die Phase mit hohem Wärmeeintrag effizient, während das elektrische System Verbrennungsemissionen während der sensiblen Haltephase eliminiert. Dieser Ansatz kann die gesamten verbrennungsbedingten CO₂-Emissionen um reduzieren 30–50 % ohne das Lieferkettenrisiko einer vollständigen Umstellung auf Wasserstoff oder einer vollständigen Elektrifizierung.

 Hersteller von OEM/ODM-Hochleistungsverbrennungs- und thermischen Geräten