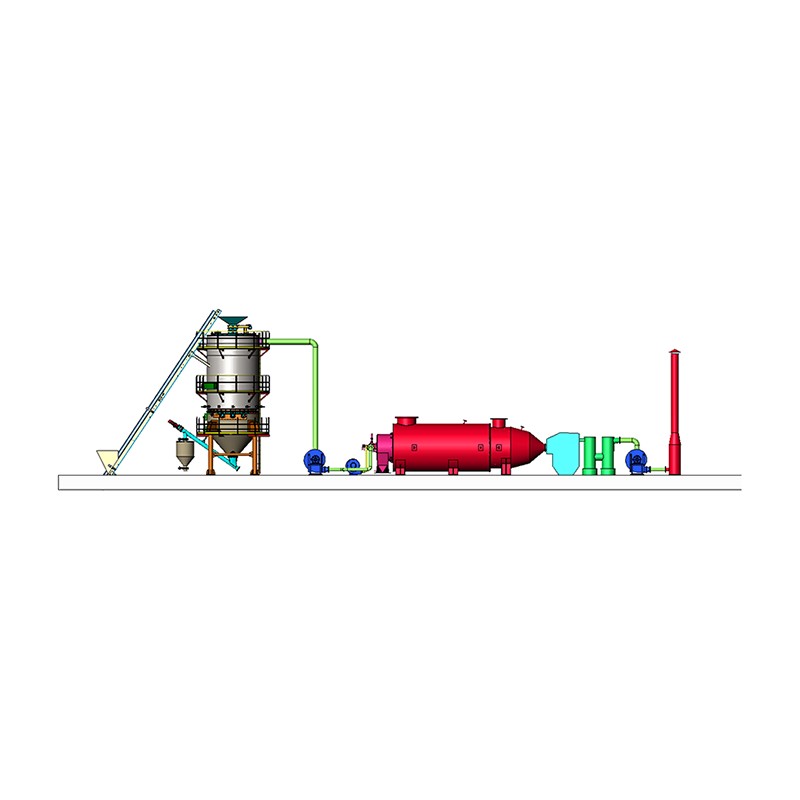

A Biomassevergaser ist ein thermochemischer Reaktor, der feste organische Materialien – wie Holzspäne, landwirtschaftliche Rückstände, Reishülsen oder feste Siedlungsabfälle – in ein brennbares Gasgemisch namens Syngas (Synthesegas) umwandelt. Diese Umwandlung erfolgt bei hohen Temperaturen, typischerweise zwischen 700 °C und 1.200 °C (1.292 °F–2.192 °F) , in einer kontrollierten, sauerstoffarmen Umgebung. Das resultierende Synthesegas besteht hauptsächlich aus Kohlenmonoxid (CO), Wasserstoff (H₂), Methan (CH₄), Kohlendioxid (CO₂) und Stickstoff (N₂) und kann direkt zur Wärme- und Stromerzeugung oder als chemischer Rohstoff verwendet werden.
Im Gegensatz zur Verbrennung, bei der Brennstoff vollständig verbrannt wird, um Wärme und Abgase zu erzeugen, wandelt die Vergasung die in fester Biomasse eingeschlossene Energie in einen vielseitigen gasförmigen Brennstoff um 60–80 % Kaltgaswirkungsgrad in gut konzipierten Systemen. Dies macht Biomassevergaser zu einer Schlüsseltechnologie für erneuerbare Energien, Abfallreduzierung und ländliche Elektrifizierungsstrategien weltweit.
Die Vergasung ist keine einzelne Reaktion, sondern eine Abfolge überlappender thermochemischer Stufen. Das Verständnis dieser Phasen verdeutlicht, warum das Vergaserdesign, die Temperaturregelung und die Rohstoffaufbereitung für die Ausgabequalität von entscheidender Bedeutung sind.
Beim Eintritt der Biomasse in den Vergaser wird die Feuchtigkeit bei Temperaturen von bis zu 100 °C ausgetrieben 200°C . Der Feuchtigkeitsgehalt des Ausgangsmaterials muss idealerweise darunter liegen 20 Gew.-% ; Nasses Ausgangsmaterial mit mehr als 30 % Feuchtigkeit verringert die Synthesegasqualität und die Kaltgaseffizienz erheblich. Aus diesem Grund ist die Vortrocknung ein Standardschritt in industriellen Biomassevergasungsanlagen.
Zwischen 200°C und 700°C Biomasse zerfällt thermisch in Abwesenheit von Sauerstoff in flüchtige Gase (CO, H₂, CH₄, Teer), Kohle (fester Kohlenstoff) und Asche. In dieser Phase werden etwa 70–80 % der organischen Substanz als flüchtige Stoffe freigesetzt, wobei eine kohlenstoffreiche Kohle zurückbleibt, die an späteren Reaktionen beteiligt ist.
Als Vergasungsmittel wird eine kontrollierte, unterstöchiometrische Menge Luft, Sauerstoff oder Wasserdampf eingebracht. Es kommt zu einer teilweisen Verbrennung von Kohle und flüchtigen Stoffen, wodurch die Wärme erzeugt wird, die zur Aufrechterhaltung aller anderen Reaktionen erforderlich ist. Die Temperaturen in dieser Zone erreichen 900°C–1.200°C . Das Äquivalenzverhältnis (ER) – das Verhältnis der tatsächlich zugeführten Luft zum stöchiometrischen Luftbedarf – wird normalerweise beibehalten 0,20–0,35 zur Biomassevergasung.
In der Reduktionszone reagiert heiße Kohle mit CO₂ und H₂O (Dampf) durch endotherme Reaktionen, um CO und H₂ zu erzeugen – die primären brennbaren Bestandteile von Synthesegas. Die wichtigsten Reaktionen sind:
Das resultierende Synthesegas aus einem luftgeblasenen Downdraft-Vergaser enthält typischerweise 18–22 % CO, 15–20 % H₂, 1–5 % CH₄, 9–12 % CO₂, und der Rest Stickstoff, was einen unteren Heizwert (LHV) von ca. ergibt 4–6 MJ/Nm³ .
Das Vergaserdesign bestimmt die Flexibilität des Rohstoffs, die Teerproduktion, die Qualität des Synthesegases und die Skalierbarkeit. Jede Konfiguration verfügt über eine eigene Betriebslogik und Zielanwendung.
Die Biomasse wird von oben zugeführt und das Vergasungsmittel tritt von unten nach oben ein (Gegenstrom). Das Synthesegas tritt oben aus und durchläuft die Pyrolysezone, wobei es typischerweise große Mengen Teer aufnimmt 30–150 g/Nm³ . Während Aufstromvergaser Rohstoffe mit hohem Feuchtigkeitsgehalt (bis zu 60 %) tolerieren und über einen hohen thermischen Wirkungsgrad verfügen, macht der hohe Teergehalt die Synthesegasreinigung teuer und beschränkt die Anwendungen auf die direkte Verbrennung in Kesseln statt auf den Einsatz von Motoren.
Sowohl die Biomasse als auch das Vergasungsmittel fließen nach unten (Gleichstrom), und das Synthesegas durchläuft vor dem Austritt die Hochtemperatur-Oxidationszone. Diese Konfiguration spaltet die meisten Teere thermisch, was zu Synthesegas mit einem sehr geringen Teergehalt führt 0,5–5 g/Nm³ – sauber genug, um Verbrennungsmotoren und Gasturbinen direkt anzutreiben. Abwindvergaser sind der gebräuchlichste Typ für die Stromerzeugung im kleinen bis mittleren Maßstab (10 kW bis 1 MW) und eignen sich gut für gleichmäßige Holzbiomasse mit geringer Feuchtigkeit.
Ein Bett aus inertem Material (Sand oder Olivin) wird durch das Vergasungsmittel verwirbelt, wodurch eine intensive Durchmischung und eine gleichmäßige Temperaturverteilung im gesamten Reaktor entsteht. Vergaser mit sprudelnder Wirbelschicht (BFB) und zirkulierender Wirbelschicht (CFB) verarbeiten eine Vielzahl von Ausgangsstoffen, darunter landwirtschaftliche Rückstände, feste Siedlungsabfälle und Materialien mit hohem Aschegehalt, die Festbettsysteme blockieren würden. Sie operieren bei 750°C–900°C und sind skalierbar auf 50 MW thermisch und mehr Damit sind sie die bevorzugte Technologie für große industrielle und großtechnische Biomasseanlagen. Der Teergehalt liegt typischerweise im mittleren Bereich 10–40 g/Nm³ – Erfordernis einer nachgeschalteten Reinigung für Motoranwendungen.
Fein pulverisierte Biomasse (Partikelgröße <0,1 mm) wird mit Sauerstoff oder Dampf in einen Hochtemperatur-Hochdruckreaktor bei Betrieb injiziert 1.200 °C–1.600 °C und 20–80 bar. Die Verweilzeiten sind sehr kurz (Sekunden) und die hohen Temperaturen zerstören praktisch alle Teere und Kohlenwasserstoffe, wodurch ein sehr sauberes, hochwertiges Synthesegas entsteht, das für die Fischer-Tropsch-Synthese flüssiger Kraftstoffe geeignet ist. Flugstromvergaser werden hauptsächlich für die großtechnische Produktion von synthetischem Erdgas, Methanol oder Flugkraftstoffen eingesetzt und erfordern eine erhebliche Infrastruktur für die Rohstoffaufbereitung.
| Vergasertyp | Typischer Maßstab | Teergehalt | Rohstoffflexibilität | Beste Anwendung |
|---|---|---|---|---|
| Aufwind-Festbett | 10 kW–10 MW | 30–150 g/Nm³ | Hoch (feuchtigkeitstolerant) | Direktheizung / Boiler |
| Downdraft-Festbett | 10 kW–1 MW | 0,5–5 g/Nm³ | Medium (gleichmäßiges Ausgangsmaterial) | Motor-/Generatorleistung |
| Sprudelndes Wirbelbett | 1–50 MW | 10–40 g/Nm³ | Hoch | BHKW / Industriewärme |
| Zirkulierendes Wirbelbett | 10–300 MW | 10–40 g/Nm³ | Sehr hoch | Energie im Versorgungsmaßstab |
| Mitgerissener Fluss | 50–1.000 MW | <0,1 g/Nm³ | Niedrig (nur feine Partikel) | Synthesekraftstoff / chemische Produktion |
Die Wahl des Vergasungsmittels bestimmt direkt die Synthesegaszusammensetzung, den Heizwert und die Betriebskosten. Jede Option beinhaltet sinnvolle Kompromisse.
Nicht jede Biomasse eignet sich gleichermaßen für die Vergasung. Die Eigenschaften des Ausgangsmaterials – Feuchtigkeitsgehalt, Aschegehalt, Partikelgröße und Schüttdichte – bestimmen, welcher Vergasertyp geeignet ist und welche Vorbehandlung erforderlich ist.
Ein Biomassevergaser ist keine eigenständige Technologie, sondern eine Kernkomponente eines Energiesystems. Sein Wert hängt davon ab, wie das Synthesegas letztendlich verwendet wird. Die folgenden Anwendungen stellen die kommerziell ausgereiftesten und am schnellsten wachsenden Anwendungen dar:
Synthesegas aus Fallstrom- oder Wirbelschichtvergasern wird gereinigt und Fremdzündungsmotoren oder Gasturbinen zur Stromerzeugung zugeführt. Mit Kraft-Wärme-Kopplungssystemen (KWK) können Gesamtenergieeffizienzen von erreicht werden 70–85 % wenn sowohl elektrische Leistung (typischerweise 25–35 % elektrischer Wirkungsgrad) als auch rückgewonnene Wärme genutzt werden. Eine 1-MW-Biomassevergasungs-KWK-Anlage mit einem Verbrauch von ca 1.000 kg Hackschnitzel pro Stunde kann etwa 800–1.000 Haushalte mit Strom versorgen und gleichzeitig Prozesswärme für eine Industrieanlage liefern.
Synthesegas kann als Ersatz für Erdgas oder Diesel direkt in Industrieöfen, Brennöfen und Trocknern verbrannt werden. Zementfabriken, Ziegelöfen und Lebensmittelverarbeitungsbetriebe in Indien, Brasilien und Südostasien haben Biomassevergaser eingesetzt, um den Verbrauch fossiler Brennstoffe zu reduzieren 40–80 % auf Basis thermischer Energie, mit Amortisationszeiten von oft weniger als drei Jahren, wenn Diesel ersetzt wird.
Hochwertiges Synthesegas (CO H₂) aus sauerstoff- oder dampfgeblasenen Vergasern kann über das Fischer-Tropsch-Verfahren in flüssige Kohlenwasserstoffe umgewandelt werden, wodurch synthetischer Diesel, Kerosin oder Methanol entsteht. Das europäische BioTfueL-Projekt und die schwedische GoBiGas-Anlage haben diesen Weg im Pilot- und Demonstrationsmaßstab demonstriert, wobei BTL-Anlagen im kommerziellen Maßstab auf Produktionskosten von 0,80–1,20 € pro Liter synthetisches Dieseläquivalent.
Durch die Dampfvergasung von Biomasse, gefolgt von einem Wassergas-Shift-Reaktor und Druckwechseladsorption (PSA), kann Wasserstoff mit einer Reinheit von hergestellt werden 99,99 % . Wenn Biomasse mit Kohlenstoffabscheidung und -speicherung (BECCS) integriert wird, kann der Prozess zu Netto-negativen Kohlenstoffemissionen führen – indem Wasserstoff erzeugt und gleichzeitig atmosphärisches CO₂ entfernt wird. Dieser Weg zieht im Rahmen nationaler Wasserstoffstrategien in der EU, im Vereinigten Königreich und in Australien erhebliche Investitionen an.
Kleine Biomassevergaserkraftwerke (5–100 kW) haben Tausende von Dörfern in Indien, Kambodscha und Subsahara-Afrika mit Strom versorgt, wo ein Netzausbau unwirtschaftlich ist. Das indische Ministerium für neue und erneuerbare Energien (MNRE) hat die Installation von mehr als 100.000 Quadratmetern unterstützt 500 Biomassevergaseranlagen zur dezentralen Stromversorgung, die jeweils 50–200 Haushalte mit lokal verfügbaren landwirtschaftlichen Reststoffen versorgt.
Rohes Synthesegas aus einem Biomassevergaser enthält Verunreinigungen, die vor der Verwendung in Motoren, Turbinen oder chemischen Reaktoren entfernt werden müssen. Teer ist der problematischste Schadstoff – er kondensiert in Rohren, Filtern und Motorventilen und führt zu Verstopfungen und Geräteschäden.
Die Biomassevergasung gilt weithin als kohlenstoffarme Energietechnologie, wenn sie mit nachhaltiger Biomassebeschaffung betrieben wird. Mehrere Umweltkennzahlen belegen seine Vorteile:
Trotz ihres erheblichen Potenzials stehen Biomassevergaser vor praktischen Herausforderungen, die für einen zuverlässigen, langfristigen Betrieb im kommerziellen Maßstab bewältigt werden müssen.
Biomasse ist von Natur aus heterogen. Schwankungen in Feuchtigkeit, Partikelgröße und chemischer Zusammensetzung zwischen den Chargen führen zu Schwankungen in der Synthesegasqualität und den Temperaturprofilen des Vergasers. Aufbau einer zuverlässigen, ganzjährigen Biomasse-Lieferkette in einem wirtschaftlichen Transportradius (typischerweise). 50–100 km für Rohstoffe mit geringer Dichte) ist oft die komplexeste Herausforderung bei der Projektentwicklung.
Teerbezogene Wartungsarbeiten – die Reinigung von Wärmetauschern, Filtern und Motorkomponenten – sind hierfür verantwortlich 30–40 % der gesamten Betriebs- und Wartungskosten (O&M). in schlecht optimierten Systemen. Bei Projekten, bei denen die Anforderungen an das Teermanagement unterschätzt werden, kommt es häufig zu ungeplanten Ausfallzeiten und Kostenüberschreitungen.
Die im Pilotmaßstab nachgewiesene Vergaserleistung lässt sich nicht immer linear auf größere Systeme übertragen. Strömungsdynamik, Temperaturgradienten und die Effizienz der Teerspaltung ändern sich mit dem Reaktorvolumen und erfordern eine sorgfältige technische Validierung in jedem Maßstab. Mehrere hochkarätige Biomassevergasungsprojekte im kommerziellen Maßstab in Europa und Nordamerika wurden aufgrund von Problemen bei der Skalierung aufgegeben oder erheblich verzögert.
Die installierten Kapitalkosten für Biomassevergasungssysteme liegen zwischen ca 2.000–5.000 USD pro kW elektrischer Leistung für Kleinanlagen und 1.500–3.000 $ pro kW bei großen Wirbelschichtanlagen – höher als bei einfachen Verbrennungssystemen gleicher Leistung. Auf Synthesegas-Reinigungsgeräte (Wäscher, Filter, katalytische Reformer) entfallen in der Regel 25–40 % der Gesamtinvestitionskosten.
Bei der Auswahl eines Biomassevergasers geht es darum, die Technologie an den Rohstoff, die Größe und die Endanwendung anzupassen. Folgende Entscheidungskriterien geben einen praktischen Rahmen vor:

 Hersteller von OEM/ODM-Hochleistungsverbrennungs- und thermischen Geräten