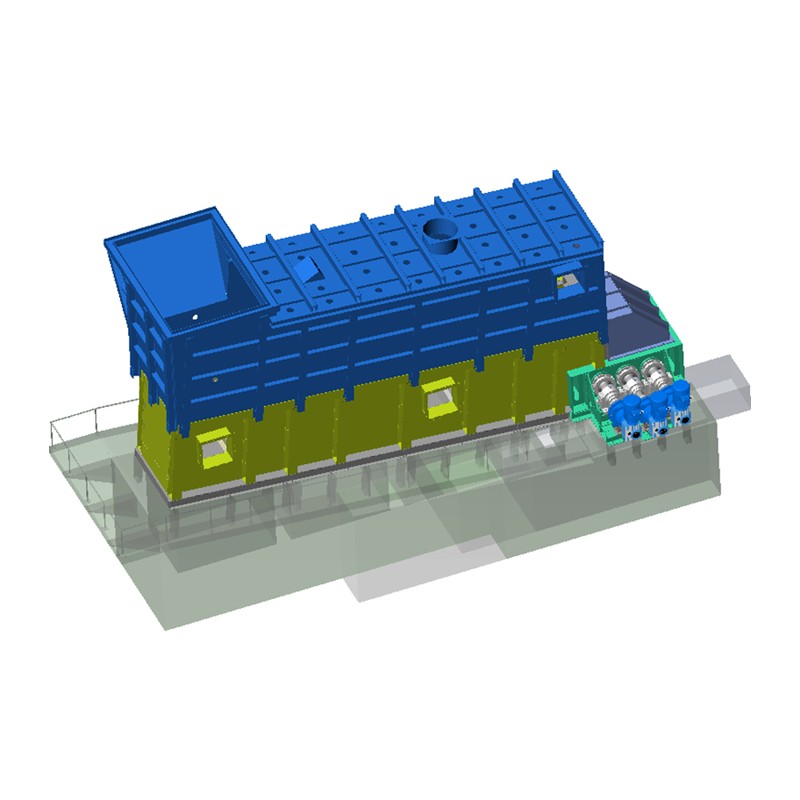

A Rostkühler ist ein wichtiges Gerät bei der Zementherstellung, das den aus dem Drehrohrofen ausgetragenen Klinker schnell abkühlt – bei Übertemperaturen 1.400°C bis unter 100°C — bei gleichzeitiger Rückgewinnung von Wärmeenergie zur Vorwärmung der Verbrennungsluft. Ohne einen effizienten Rostkühler verschlechtert sich die Klinkerqualität, der Kraftstoffverbrauch steigt und nachgeschaltete Förderanlagen unterliegen einem beschleunigten Verschleiß.
Moderne Rostkühler erholen sich bis zu 75 % des Wärmeinhalts in heißem Klinker und führt es als Sekundär- und Tertiärluft in das Ofensystem zurück, wodurch der spezifische Wärmeverbrauch direkt um 80–120 kcal/kg Klinker reduziert wird. Dies macht den Rostkühler sowohl hinsichtlich der Qualität als auch der Energieeffizienz zu einer der Komponenten mit der höchsten Auswirkung in der gesamten Zementproduktionslinie.
Der Rostkühler ist unmittelbar am Austragsende des Drehrohrofens positioniert. Wenn rotglühende Klinkerknollen den Ofen mit Temperaturen von 1.350–1.450 °C verlassen, fallen sie auf einen beweglichen perforierten Rost, durch den große Mengen Umgebungsluft durch Hochdruckventilatoren, die unter jedem Rostfach angebracht sind, nach oben gedrückt werden.
Der Kühler erfüllt im Zementherstellungsprozess drei gleichzeitige Funktionen:
Die aus dem Kühler zurückgewonnene Heißluft wird in zwei Ströme geleitet: Sekundärluft gelangt direkt in den Drehrohrofenbrenner (typischerweise 900–1.050 °C), während tertiäre Luft wird in 5-stufigen oder 6-stufigen Vorwärmsystemen zum Kalzinator geleitet (typischerweise 850–950 °C). Überschüssige Heißluft, die nicht produktiv genutzt werden kann, wird über einen kühleren Abluftkamin abgeführt, oft nachdem sie zur Stromerzeugung durch einen Abwärmerückgewinnungskessel geleitet wurde.
Das Verständnis des Ablaufs des Rostkühlerbetriebs hilft zu verstehen, warum Konstruktionsdetails so wichtig für die Leistungsergebnisse sind.
Das Luftstrommanagement unter dem Rost ist von entscheidender Bedeutung. Moderne Rostkühler verwenden individuell gesteuerte Fächerventilatoren mit Frequenzumrichtern (VFDs) und Drucksensoren, um die Luftverteilung über das Klinkerbett zu optimieren und so „rote Flüsse“ zu verhindern – Kanäle mit unzureichend gekühltem Klinker, die den ordnungsgemäßen Luftkontakt umgehen.
Die Rostkühler-Technologie hat sich über mehrere Generationen hinweg weiterentwickelt, wobei jede Generation spezifische Einschränkungen ihrer Vorgänger berücksichtigte. Die Generationenklassifizierung wird in der Zementindustrie häufig verwendet, um den Technologiestand einer Anlage zu beschreiben.
Die frühesten Rostkühler verwendeten einen sich hin- und herbewegenden Rost mit einer Geschwindigkeit und fester Luftverteilung. Die Effizienz der Wärmerückgewinnung war – typischerweise – niedrig 55–62 % — und die Ausrüstung litt unter starkem Verschleiß durch Klinker, der durch Rostlücken fiel (sogenannte „Schneemannbildung“ am Einlass und „rote Flüsse“ am Kühlerauslass). Diese Einheiten erforderten häufige Wartungsstopps.
Bei den Konstruktionen der zweiten Generation wurden mehrere unabhängig voneinander kontrollierte Luftkammern unter dem Rost eingeführt. Die variable Luftmengenregelung verbessert die Wärmerückgewinnung 65–70 % . Der mechanische Verschleiß der Rostplatten stellte jedoch weiterhin erhebliche Betriebskosten dar, und das „Durchfallen“ von Klinker stellte weiterhin ein Problem dar.
Die entscheidende Neuerung der Kühler der dritten Generation ist die Trennung der Einlaufzone vom Vorschubrost. Ein fester statischer Einlaufabschnitt mit Belüftungskammern verhindert eine ungleichmäßige Anhäufung des Klinkers und eliminiert den mechanischen Verschleiß in der Zone mit der höchsten Temperatur. Die Effizienz der Wärmerückgewinnung wurde verbessert 70–75 % . Beispiele hierfür sind der FLSmidth Cross-Bar Cooler und der thyssenkrupp Polytrack.
Die neueste Generation verzichtet gänzlich auf herkömmliche Hubrostplatten zugunsten von Rollenbasierte Transportsysteme (wie der KHD Pyrofloor oder der FLSmidth SF Cross-Bar Cooler). Der Klinkertransport erfolgt durch Rollen statt durch Gleiten von Platte zu Platte, was den Verschleiß und den Wartungsaufwand erheblich reduziert. Diese Systeme erzielen überdurchschnittliche Wirkungsgrade bei der Wärmerückgewinnung 75–78 % und spezifischer Kühlluftverbrauch unter 1,8 Nm³/kg Klinker.
Die Bewertung der Leistung von Rostkühlern erfordert die Verfolgung mehrerer voneinander abhängiger Parameter. Die folgende Tabelle zeigt typische Benchmark-Bereiche für einen gut funktionierenden modernen Rostkühler:
| Parameter | Typischer Bereich | Best-in-Class-Ziel |
|---|---|---|
| Klinkereintrittstemperatur | 1.350–1.450 °C | — |
| Klinkeraustrittstemperatur | 65–150°C | <65°C (Umgebung 65°C) |
| Effizienz der Wärmerückgewinnung | 68–75 % | >75 % |
| Spezifisches Kühlluftvolumen | 1,8–2,5 Nm³/kg Klinker | <1,8 Nm³/kg Klinker |
| Sekundärlufttemperatur | 900–1.050°C | >1.000°C |
| Tertiäre Lufttemperatur | 850–950°C | >900°C |
| Spezifischer Wärmeverbrauch eingespart | 80–120 kcal/kg Klinker | — |
| Rostbeladung (spezifischer Durchsatz) | 35–45 t/d/m² | Bis zu 50 t/d/m² |
| Stromverbrauch des Lüfters | 3,5–6 kWh/t Klinker | <4 kWh/t Klinker |
Jede Komponente im Rostkühlersystem spielt eine definierte Rolle. Das Verständnis der Funktion jedes Teils ist für die Wartungsplanung und Fehlerbehebung von entscheidender Bedeutung.
Rostplatten sind die perforierten oder geschlitzten Gusslegierungsteile, die die klinkertragende Oberfläche bilden. Sie müssen Temperaturen von bis zu 1.200 °C am Einlass, kontinuierlichem mechanischem Abrieb durch bewegten Klinker und thermischer Wechselbeanspruchung standhalten. Moderne Rostplatten bestehen aus hitzebeständigen legierten Stählen (die typischerweise Chrom, Nickel und Molybdän enthalten) und sind für den individuellen Austausch ohne vollständige Rostabschaltung konzipiert. Der Rostplattenverschleiß ist der größte Wartungsaufwand im Kühlerbetrieb , die oft 40–60 % der gesamten Wartungsausgaben für den Kühler ausmachen.
Unter dem Rost ist das Gehäuse in mehrere Luftkammern unterteilt – typischerweise 8 bis 16 Abschnitte, je nach Kühlergröße. Jedes Fach verfügt über einen eigenen Radialventilator, eine Drossel und einen Druckmesspunkt. Antriebe mit variabler Frequenz an jedem Ventilatormotor ermöglichen eine präzise Luftstromsteuerung, die an die Tiefe des Klinkerbetts und das Temperaturprofil angepasst ist, das von Thermoelementen erfasst wird. Moderne Systeme nutzen automatisierte Prozessregelkreise, um die Lüftergeschwindigkeit kontinuierlich anzupassen.
Der Hubrost wird durch hydraulische Zylinder oder elektromechanische Antriebe angetrieben. Die Hubfrequenz und -länge sind einstellbar, um die Klinkerbetttiefe und Verweilzeit zu steuern. In modernen CrossBar- und Rollenkühlern ermöglichen einzelne Reihenantriebe, dass sich jeder Rostabschnitt mit einer anderen Geschwindigkeit bewegt, was eine optimierte Klinkerverteilung ohne die Lawineneffekte ermöglicht, die bei älteren Konstruktionen mit gleichmäßigem Antrieb auftreten.
Der am Kühlerauslass positionierte Klinkerbrecher zerkleinert übergroße Knötchen und Agglomerate auf unter 25 mm für eine sichere Handhabung durch nachgeschaltete Förderer. Die beiden Haupttypen sind die Walzenbrecher (bevorzugt wegen der geringen Staubentwicklung und des einstellbaren Spalts) und die Hammerbrecher (höherer Durchsatz, aber größerer Verschleiß und Staub). Aufgrund des geringeren Wartungsaufwands haben Walzenbrecher in Neuanlagen weitgehend Hammerbrecher ersetzt.
Die kühleren Wände, insbesondere in der heißen Zone (erste 8–12 Meter), sind mit feuerfesten Steinen mit hohem Aluminiumoxid- oder Siliziumkarbidgehalt ausgekleidet, um die Stahlhülle vor Strahlungswärme und Heißgaserosion zu schützen. Die Bullnase – ein feuerfestes Regal, das die Flammenzone des Ofens vom Kühlereinlass trennt – ist ein kritischer Verschleißpunkt, der bei jedem größeren Stillstand überprüft werden muss.
Betriebsprobleme bei Rostkühlern folgen erkennbaren Mustern. Eine frühzeitige Diagnose und gezielte Korrekturmaßnahmen sind der Schlüssel zur Minimierung von Produktionsausfällen und Anlagenschäden.
Zur Schneemannbildung kommt es, wenn sich flüssiger oder halbflüssiger Klinker am Kühlereinlassabschnitt ansammelt und verfestigt, wodurch große, unregelmäßige Massen entstehen, die den Ofenaustrag und den Luftstrom einschränken. Die Ursache hierfür ist in der Regel übermäßig flüssiger Klinker (hoher Flüssigphasengehalt über 28 %), Abfall der Ofenbeschichtung oder niedrige Klinkeraustragsraten. Die Lösung umfasst die Anpassung der Rohmischungszusammensetzung (Reduzierung von Fe₂O₃ und Al₂O₃), die Optimierung des Ofenbetriebs, um ein Einstürzen der Beschichtung zu vermeiden, und den Einsatz von Wasserwerfern oder Presslufthämmern, um angesammelte Ablagerungen aufzubrechen.
Rote Flüsse sind Kanäle aus unzureichend gekühltem, glühendem Klinker, der den normalen Luftstrom umgeht und bei Temperaturen über 400–600 °C den kühleren Auslass erreicht. Sie beschädigen nachgeschaltete Geräte und weisen auf eine schlechte Luftverteilung hin. Zu den Ursachen gehören ungleichmäßige Klinkerbetttiefe, beschädigte oder verstopfte Rostplatten oder unter Druck stehende Luftkammern. Die Lösung umfasst die Neuausrichtung der Luftmengen im Fach, den Austausch beschädigter Rostplatten und die Verbesserung der Klinkerverteilung am Einlass.
Feine Klinkerpartikel, die durch die Lochung der Rostplatte fallen, sammeln sich in den Fächern unter dem Rost an, verringern die Effizienz des Ventilators und stellen eine Brandgefahr dar. In schweren Fällen kann die Bildung von Klinker unter dem Rost den Luftstrom zu einem oder mehreren Fächern vollständig blockieren , was zu lokaler Überhitzung führt. Regelmäßiges Spülen der Unterrosttrichter, eine optimierte Geometrie der Rostplattenperforation und die Aufrechterhaltung einer angemessenen Betttiefe reduzieren die Durchfallraten.
Übermäßiger Rostplattenverschleiß wird häufig durch abrasiven Feinklinker, hohe Einlasstemperaturen oder falsche Rostgeschwindigkeit verursacht (zu langsam führt zu tiefem Bett und hoher thermischer Belastung; zu schnell führt zu dünnem Bett und direktem Aufprall des Klinkers auf die Platte). Durch die Verwendung höher legierter Platten in der Einlasszone, die Überwachung der Verschleißraten durch geplante Inspektionen und die Aufrechterhaltung einer optimalen Betttiefe von 400–600 mm wird die Lebensdauer der Platten verlängert.
Wenn mehr Luft durch den Klinker geblasen wird, als sinnvoll als Sekundär- oder Tertiärluft zurückgewonnen werden kann, entweicht der Überschuss bei erhöhten Temperaturen – typischerweise über 250 °C – in die Atmosphäre, was einen direkten Wärmeverlust und ein Problem für den Filterbeutelschutz darstellt. Die Lösung umfasst die Installation eines Abwärmerückgewinnungskessels (WHR) an der Kühlerentlüftung zur Stromerzeugung oder die Reduzierung des gesamten Kühlluftvolumens bei gleichzeitiger Verbesserung der Luftverteilungseffizienz.
Der Rostkühler ist nicht die einzige Technologie zur Klinkerkühlung, obwohl er in modernen Zementwerken bei weitem die vorherrschende Konstruktion ist. Das Verständnis der Alternativen verdeutlicht, warum der Rostkühler zum Industriestandard wurde.
| Funktion | Rostkühler | Rotationskühler | Planetenkühler |
|---|---|---|---|
| Effizienz der Wärmerückgewinnung | 70–78 % | 55–65 % | 60–68 % |
| Klinkeraustrittstemperatur | <100°C | 150–250°C | 100–200°C |
| Klinkerkapazität | Bis zu 12.000 t/Tag | Bis zu 3.000 t/Tag | Bis zu 3.500 t/Tag |
| Tertiäre Luftabsaugung | Leicht integrierbar | Schwierig | Nicht möglich |
| Wartungskomplexität | Mäßig–Hoch | Niedrig–Mittel | Mäßig |
| Eignung zur WHR-Stromerzeugung | Ausgezeichnet | Arm | Begrenzt |
| Branchenakzeptanz (neue Werke) | Dominant (>95 %) | Selten (nur Legacy) | Selten (nur Legacy) |
Rotationskühler und Planetenkühler dominierten in Zementwerken, die vor 1980 gebaut wurden, werden aber in neuen Anlagen nicht mehr eingebaut. Ihre Unfähigkeit, tertiäre Luftkanäle für Vorkalzinierungssysteme zu unterstützen – die in allen modernen Großöfen Standard sind – und ihre geringere Wärmerückgewinnung machen sie wirtschaftlich minderwertig. Die meisten Anlagen mit Rotations- oder Planetenkühlern wurden inzwischen im Rahmen von Kapazitäts- und Effizienzmodernisierungsprojekten auf Rostkühler umgerüstet.
Für Anlagen, die Kühler älterer Generationen oder leistungsschwache Systeme betreiben, können gezielte Upgrades erhebliche Erträge bringen. Zu den wirkungsvollsten Optimierungsmaßnahmen, geordnet nach der typischen Kapitalrendite, gehören:
Der Ersatz von Lüfterantrieben mit fester Drehzahl durch VFD-gesteuerte Motoren und die Installation einer automatischen druckbasierten Fachsteuerung verbessert in der Regel die Wärmerückgewinnung um 3–5 Prozentpunkte und reduziert die spezifische Lüfterleistung um 15–25 % bei minimalem Kapitaleinsatz. Dies ist die höchste ROI-Verbesserung, die für die meisten Anlagen verfügbar ist.
Durch den Ersatz eines herkömmlichen reziproken Einlasses durch einen statischen Belüftungseinlass (wie den statischen Einlass von FLSmidth oder das Pendelklappensystem von thyssenkrupp) wird die Zone mit dem höchsten Verschleiß im Kühler eliminiert. Anlagen, die diese Sanierung durchgeführt haben, berichten Reduzierung der Ausfallzeiten bei der Einlasswartung um 40–60 % und verbesserte Klinkerverteilung über die Rostbreite.
Durch die Installation eines Abwärmerückgewinnungskessels am kühleren Abgasstrom kann überschüssige Wärmeenergie zur Stromerzeugung genutzt werden. Ein typisches Zementwerk mit einer Kapazität von 5.000 Tonnen pro Tag kann sich erholen 8–15 MW elektrische Leistung aus Kühler- und Vorwärmerabgasen zusammen und deckt 25–35 % des Strombedarfs der Anlage ab. Die Amortisationszeiten für WHR-Projekte liegen je nach lokalen Strompreisen zwischen 3 und 6 Jahren.
Durch die Aufrüstung der Rostplatten in den ersten 3–4 Reihen von standardmäßigem hitzebeständigem Gusseisen auf höherlegierte Güten (z. B. 25Cr–12Ni oder siliziumkarbidbeschichtete Varianten) wird die Plattenlebensdauer unter gleichen Betriebsbedingungen von typischen 6–12 Monaten auf 18–36 Monate verlängert. Während die Platten pro Einheit zwei- bis dreimal teurer sind, reduzieren die geringere Austauschhäufigkeit und der damit verbundene Wartungsaufwand die Gesamtkosten.
Die durch den Rostkühler erreichte Abkühlgeschwindigkeit hat direkten Einfluss auf die mineralogische Zusammensetzung – und damit auf die Festigkeit und das Abbindeverhalten – des fertigen Zements. Dies ist einer der wichtigsten, aber häufig unterschätzten Aspekte der Kühlerleistung.
Klinker enthält vier Hauptphasen: Alit (C₃S), Belit (C₂S), Aluminat (C₃A) und Ferrit (C₄AF). Eine schnelle Abschreckung von 1.400 °C über den Bereich von 1.250–1.100 °C ist aus folgenden Gründen von entscheidender Bedeutung:
Ein Rostkühler, der Klinker konstant bei unter 100 °C liefert und in der Rekuperationszone schnell abschreckt, ist daher nicht nur ein energiesparendes Gerät – er ist ein direkter Faktor für die Produktqualität und die Mahleffizienz.

 Hersteller von OEM/ODM-Hochleistungsverbrennungs- und thermischen Geräten