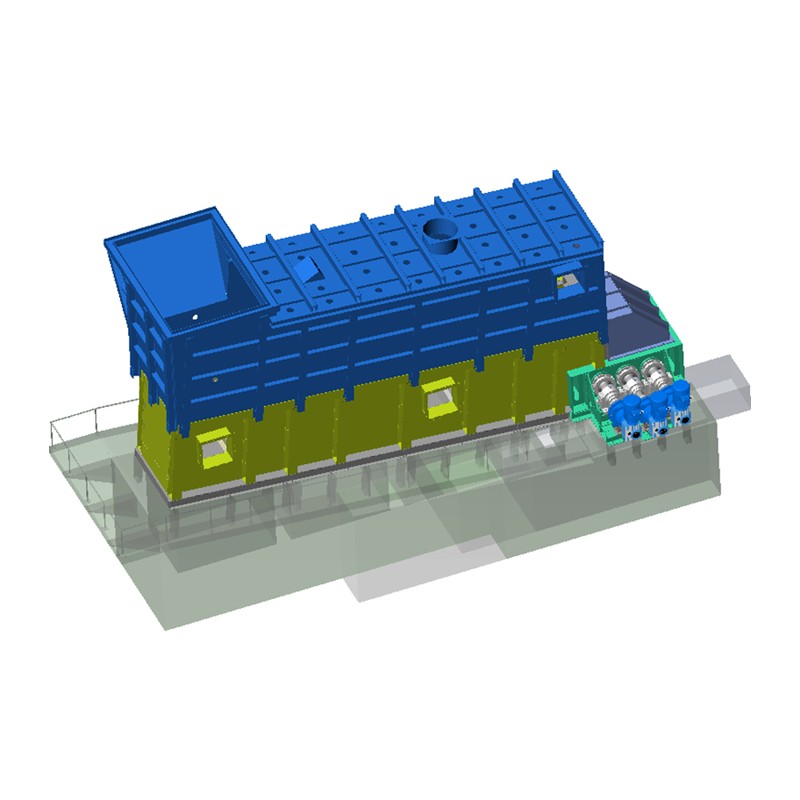

A Rostkühler ist die am Austragsende eines Zement-Drehrohrofens installierte Ausrüstung, die heißen Klinker abschreckt 1.300–1.400 °C bis unter 100 °C in nur wenigen Minuten, während gleichzeitig die Wärme des Klinkers als sekundäre und tertiäre Verbrennungsluft für den Ofen und den Kalzinator zurückgewonnen wird. Moderne Kolbenrostkühler erreichen dies 68 % bis 86 % thermischer Rückgewinnungswirkungsgrad Dadurch wird der Kraftstoffverbrauch direkt gesenkt und die Mahlbarkeit des Klinkers verbessert. In den folgenden Abschnitten wird genau erläutert, wie ein Rostkühler funktioniert, warum seine Leistung je nach Anlage so stark variiert und welche spezifischen Zahlen einen gut laufenden Kühler von einem leise verbrennenden Extrakohle trennen.
Ein Rostkühler gehört zur Familie der Luftabschreckkühler (AQC) und ist in jeder modernen Zementproduktionslinie unmittelbar hinter dem Drehrohrofen angebracht. Es erfüllt drei Aufgaben gleichzeitig, und alle drei sind für die Rentabilität der Anlage gleichermaßen von Bedeutung.
Das schnelle Abschrecken des Klinkers, anstatt ihn langsam abkühlen zu lassen, wirkt sich direkt auf die Qualität aus: Durch das schnelle Abkühlen werden Mineralien in eine feinere, reaktivere Kristallstruktur eingeschlossen und es entstehen thermische Spannungsrisse in den Klinkerpartikeln selbst, was die anschließende Mahlbarkeit des Materials in der Kugelmühle oder Vertikalwalzenmühle messbar verbessert. Ein zu langsam laufender Klinkerkühler hingegen erzeugt gröbere Kristalle, schwächeren Zement und einen höheren Mahlstromverbrauch im Nachhinein – der Einfluss des Kühlers geht weit über seine eigene Anlagengrenze hinaus.
Der hin- und hergehende Rostkühler ist die gängige Konstruktion, die heute in der überwiegenden Mehrheit der Zementwerke verwendet wird, und hat den Rotations- und Planetenrostkühler als Industriestandard für Öfen praktisch jeder Größe verdrängt. Der Mechanismus ist einfach, sobald er in seine physikalischen Schritte zerlegt ist.
Heißer Klinker fällt vom Ofenauslauf auf das Rostbett und bildet dort typischerweise eine Materialschicht 800 mm tief am Einlass, verjüngt sich auf etwa 300 mm im Auslassbereich . Der Rost selbst besteht aus abwechselnd in Reihen angeordneten festen und beweglichen Rostplatten. Eine Übertragungsvorrichtung treibt die beweglichen Platten in einer horizontalen Hin- und Herbewegung an, und diese Schrittbewegung schiebt das Klinkerbett physikalisch nach vorne in Richtung des Austragsendes – der gleiche Mechanismus taumelt und dreht einzelne Klinkerpartikel um, wodurch frische Oberflächen der Kühlluft ausgesetzt werden, anstatt dass der Wärmeaustausch nur an der Ober- und Unterseite des Bettes stattfindet.
Unter dem Rost ist der Kühler in mehrere Kammern unterteilt, die jeweils von einem eigenen Ventilator mit verstellbaren Einlassflügeln gespeist werden. Kalte Umgebungsluft wird von unterhalb des Rostes senkrecht zur Bewegungsrichtung des Klinkers nach oben gedrückt und strömt direkt durch das Klinkerbett. Diese Querstromgeometrie – Luft bewegt sich vertikal, während sich Material horizontal bewegt – macht den Rostkühler so viel effizienter als ältere Rotations- oder Einzylinderkonstruktionen, bei denen Material und Luft denselben Strömungsweg teilen und der Wärmeaustausch vergleichsweise schwach ist.
Während sich der Klinker über die gesamte Länge des Kühlers bewegt, durchläuft er drei funktionell unterschiedliche Zonen. Wenn Sie wissen, was jede Zone tut, können Sie später die meisten Fehler bei der Kühlerbehebung beheben.
| Zone | Anteil an der gesamten Kühlluft | Primäre Funktion |
|---|---|---|
| Hochtemperatur (Einlass) | ~31 % | Klinker abschrecken, Sekundär- und Tertiärluft erzeugen |
| Mittlere bis hohe Temperatur | ~50 % | Hauptwärmerückgewinnungszone |
| Niedertemperatur (Auslass) | ~19 % | Abschließende Abkühlung vor der Entladung |
Nach dem Durchgang durch das Bett teilt sich die erwärmte Luft in funktionelle Ströme auf: grob 15 % kehren als Sekundärluft bei etwa 1.050 °C in den Ofen zurück , ungefähr 22 % gelangen als Tertiärluft in den Kalzinator Der Rest wird zu überschüssiger Luft, die durch einen ESP (Elektrofilter) oder Beutelfilter gefiltert wird, bevor sie entlüftet oder einem Abwärmerückgewinnungskessel zugeführt wird.
Nicht jeder Rostkühler hat die gleiche Leistung und die Erzeugung ist der wichtigste Indikator für die Effizienz. Anbieter von Zementausrüstung klassifizieren die Rostkühlertechnologie üblicherweise in verschiedene Generationen, wobei jede Generation die Schwächen der vorherigen Generation bei der Luftstromverteilung behebt.
| Generation | Designmerkmal | Typischer Kühlerverlust |
|---|---|---|
| 1. Generation | Herkömmlicher Rost, unkontrollierte Luftverteilung | 160-130 kcal/kg |
| 2. Generation | Luftstrahl-/kontrollierter Strömungsrost (CFG) | 125-100 kcal/kg |
| 3. Generation | Stationärer Rost / SF-Querlatte | 80-85 kcal/kg |
| 4. Generation | Querbalken mit Heißluftumwälzung | ~74 % Erholung, >70 % Erholung |
Der Generationswechsel ist kein kosmetischer Natur. Allein die Umrüstung eines herkömmlichen Kühlers auf moderne Luftstrahltechnologie bringt in der Regel Erfolg 30-85 kcal/kg Klinker an Wärmeeinsparung , bei reduzierter Staubzirkulation und geringerem Kühlluftverbrauch. Cross-Bar-Kühler der vierten Generation mit Heißluftrückführung bringen die Rekuperationseffizienz in die Vergangenheit 70 % indem der heiße Kühlerabfluss zurück in das Bett geleitet wird, anstatt ihn zu entlüften. Aus diesem Grund besteht bei Anlagen mit konventionellen Rosten aus den 1990er-Jahren fast immer Nachrüstpotenzial auf dem Tisch.
Die Rückgewinnungseffizienz – der Anteil der sensiblen Klinkerwärme, die als Sekundär- und Tertiärluft an das Ofensystem zurückgegeben wird – ist der einzige KPI, der für die wirtschaftliche Leistung eines Rostkühlers am wichtigsten ist. Der veröffentlichte Bereich ist groß, da die Messgrenzen zwischen den Studien unterschiedlich sind, das folgende Muster gilt jedoch für alle unabhängigen Quellen.
Eine Feldstudie an einem 5.000 t/d-Zementwerk ergab, dass sich die Wärmebilanz ungefähr wie folgt aufteilt: Sekundär- und Tertiärluft führen 50 % der Gesamtwärme ab Der Anteil der abgeführten Abluft beträgt ca. 40 %, die abgeführte sensible Klinkerwärme ca. 9 % und die Strahlungs-/Oberflächenverluste machen weniger als 1 % aus. Dieser Anteil von 40 % liegt in der Abluft und ist genau der Grund, warum Abwärmerückgewinnungssysteme (WHR) zu Standardinvestitionen geworden sind – ein dokumentierter Fall zeigte, dass eine 400-t/h-Leitung allein aus der Kühlerabluft etwa 30,8 MW rückgewinnbare Energie gewinnen könnte.
Die wirtschaftliche Übersetzung ist direkt und es lohnt sich, sie zu verinnerlichen: Jeder Prozentpunkt der Rekuperationseffizienz bedeutet eine Kraftstoffeinsparung von etwa 4–6 kcal/kg Klinker . Im typischen Produktionsmaßstab entspricht dieser einzelne Prozentpunkt in der Regel Hunderttausenden Dollar an jährlichen Treibstoffkosten – ein dokumentierter Fall, in dem eine Anlage eine Wartungslücke schließt, wird wiederhergestellt 4 Prozentpunkte Effizienz im Wert von über 680.000 US-Dollar pro Jahr im Kraftstoffwert.
Die Kühlluftmenge ist der zweite Hebel, der sowohl die Kraftstoffeinsparungen als auch die Stromkosten der Ventilatoren steuert, und beide wirken in die gleiche Richtung: Weniger Luft pro Kilogramm Klinker, erreicht durch eine bessere Verteilung statt einfach durch Drosseln der Ventilatoren, verbessert beide Zahlen zusammen.
| Parameter | Älterer Kühler | Moderner Kühler |
|---|---|---|
| Spezifische Kühlluft | 2,5-3,1 kg Luft/kg Klinker | 1,5-2,0 std m³/kg Klinker |
| Stromverbrauch des Lüfters | 6-7 kWh/t Klinker | ~4 kWh/t Klinker |
| Klinkeraustrittstemperatur | Über dem Ziel | 65°C Umgebungstemperatur (garantierter Wert) |
Allein die Reduzierung des Gesamtluftverbrauchs von 2,0 m³/kg auf 1,7 m³/kg Klinker spart ca 2 kWh pro Tonne über den gesamten Produktionsprozess hinweg, und jede 1 kWh/t Ventilatorleistung entspricht ungefähr den äquivalenten Kosten von 7 kcal/kg Klinkerbrennstoff – das bedeutet, dass Ventilatorstrom und Ofenbrennstoff zwei Seiten derselben Effizienzgleichung und keine separaten Einzelposten sind. Aus diesem Grund ist es auch eine falsche Wirtschaftlichkeit, einfach die Lüftergeschwindigkeit zu erhöhen, um die Klinkertemperatur zu senken: Überschüssige Luft über den Bedarf des Betts hinaus zu drücken, erhöht die Abgastemperatur und die Belastung des Staubsammlers, ohne dass die Temperatur der Sekundär- oder Tertiärluft im Ofen nennenswert erhöht wird.
Die Leistung eines Rostkühlers fällt selten auf einmal aus – sie lässt nach und nach durch eine kleine Reihe wiederkehrender mechanischer und prozessbezogener Probleme nach, auf die erfahrene Bediener besonders achten.
„Roter Fluss“ beschreibt einen schmalen Klinkerstrom, der viel länger als das umgebende Bett sichtbar rotglühend bleibt und manchmal lange genug überlebt, um den Klinkerbrecher zu erreichen. Dies liegt daran, dass feine Klinkerpartikel dem Luftstrom weitaus weniger Widerstand bieten als grobe Partikel – in einem dokumentierten Beispiel bedeutete ein Partikelgrößenunterschied von 2 mm gegenüber 5 mm nur etwa 17 % der Kühlluft strömten durch die Feinseite , wodurch ihm die Löschluft entzogen wird, während die grobe Seite den Rest erhält. In Öfen, in denen staubiger, feiner Klinker produziert wird, ist Red River ohne ein speziell zum Ausgleichen dieses Widerstands entwickeltes Gitterplattendesign mit kontrollierter Strömung nahezu unvermeidlich.
Der Verschleiß ist entlang der Kühlerlänge nicht gleichmäßig. Die Hot-End-Zone, die Temperaturen über 1.000 °C und dem stärksten Kontakt mit dem Klinker ausgesetzt ist, verschleißt 3-4 mal schneller als die Zone am kalten Ende – was bedeutet, dass ein einziges pauschales Inspektionsintervall über den gesamten Kühler gleichzeitig das kalte Ende zu stark und das heiße Ende zu wenig wartet. Bleibt ungleichmäßiger Verschleiß unbeachtet, entstehen Lücken, durch die die Kühlluft ungleichmäßig am Bett vorbeiströmt und die Wärmerückgewinnung beeinträchtigt wird 3-5 Prozentpunkte ohne einen Alarm auszulösen, und der typische Plattenverschleiß schreitet über einen Zeitraum von einem Jahr voran 4.000–8.000 Betriebsstunden Fenster, das mit Zustandsüberwachung vollständig vorhersehbar ist.
Verschlechterte Dichtungen an Fachfugen und Gehäusedurchdringungen führen häufig zu unkontrollierter Falschluft 800 bis 2.400 Nm³/h — was das Sauerstoffgleichgewicht im Ofensystem stört und den spezifischen Wärmeverbrauch um etwa ein Vielfaches erhöht 6-14 kcal/kg Klinker . Perforierte oder gerissene Rostplatten führen zu einem ähnlichen, aber schwerwiegenderen Fehlermodus: Heißer Klinker fällt in die Luftkanäle unter dem Rost, beschädigt die Rohrleitungen und stellt eine echte Brandgefahr in der unteren Struktur dar, wobei jedes Durchsturzereignis die Ausfalldauer deutlich über einen normalen geplanten Plattenwechsel hinaus verlängert.
Die Betttiefe ist die wichtigste Variable für eine gleichmäßige Kühlung über die gesamte Rostbreite, und der Zielbereich liegt im Allgemeinen darin 400–600 mm . Eine ungleichmäßige Verteilung – häufig durch einen schlecht gewarteten Einlassverteiler oder Brecherstab – führt zu heißen Kanälen auf der einen Seite und unterkühlten Totzonen auf der anderen Seite, wodurch sich sowohl die Klinkerqualität als auch die Gleichmäßigkeit der Kühlung verschlechtern.
Der größte Teil der Effizienzlücke zwischen einem durchschnittlichen Kühler und einem erstklassigen Kühler entsteht durch eine Handvoll konkreter, wiederholbarer Maßnahmen und nicht durch ein einzelnes großes Investitionsprojekt.
Die meisten Anlagen, die ein Wartungsprogramm ohne zonenspezifische, zustandsbasierte Nachverfolgung durchführen, verlassen das Unternehmen 3-10 Prozentpunkte erzielbarer Effizienz laut mehreren unabhängigen Bewertungen auf dem Tisch – was bedeutet, dass das Projekt mit der höchsten Rendite, das vielen Zementbetrieben derzeit zur Verfügung steht, kein neuer Kühler ist, sondern disziplinierte Nachverfolgung und rechtzeitiger Austausch des bereits installierten.

 Hersteller von OEM/ODM-Hochleistungsverbrennungs- und thermischen Geräten